
 English
 简体中文
Fren Pabucu Astarı İçin "Kalite" Ne Demektir?
Fren pabucu balatası imalatında kalite tek bir test sonucu değildir. Bu, bir tesisin gönderdiği her partide sürtünme performansı, termal stabilite, boyutsal doğruluk ve mekanik bütünlüğün tutarlılığıdır ve bir tedarikçiyi değerlendiren bir alıcı, bu dördünün de kanıtını aramalıdır.
Sürtünme tutarlılığı önce gelir. Ağır hizmet tipi kamyon balataları tipik olarak 0,35 ila 0,45 arasında bir sürtünme katsayısına sahip olacak şekilde formüle edilir ve üreticinin kabul aralığı, tüm sıcaklık aralığı boyunca hedefin kabaca 0,05 üstünde veya altındadır. Sürtünme bu pencerenin dışına çıkarsa, sürücüler zayıf frenleme veya kavrama, rahatsız edici fren tepkisi yaşar ve balatalar dengesiz bir şekilde aşınır.
Termal stabilite de aynı derecede önemlidir. Balatanın solması, yani yüksek sıcaklıktaki sürtünme kaybı, uzun yokuş aşağı eğimlerde ağır kamyonların frenlenmesiyle ilgili acil durumların başlıca nedenidir. Kalitesi doğrulanmış bir astar, tambur ısındığında keskin bir şekilde düşmek yerine, sürtünme düşüşünü beyan edilen pencere içinde 100 C ile 300 C arasında tutar.
Hammadde Kontrolü: Kaliteye Karar Verilen Yer
Bitmiş bir astarda bulunan her kalite kusuru, haftalar önce verilen bir hammadde kararına kadar takip edilebilir, bu nedenle gelen malzeme denetimi ilk savunma hattıdır. Bir fren balatası formülasyonu dört bileşen ailesinden oluşur ve her birinin üretime girmeden önce tanımlanmış kabul kontrollerine ihtiyacı vardır.
- Reçine bağlayıcılar, genellikle fenolik: gelen partiler jel süresi, viskozite ve serbest fenol içeriği açısından kontrol edilir.
- Takviye lifleri aramid, cam ve mineral yün gibi: uzunluk dağılımı, çekme mukavemeti ve nem içeriği kaydedilir.
- Sürtünme düzenleyiciler, Aşındırıcılar ve katı yağlayıcılar dahil: parçacık boyutu dağılımı ve kimyasal saflık, elek analizi ile doğrulanır.
- Dolgu maddeleri ve birleştirme yardımcıları: yoğunluk, yağ emilimi ve renk tutarlılığı, onaylı tedarikçi spesifikasyonuyla karşılaştırılır.
Gelen her parti, ham madde teslimatını bitmiş astar parça numarasına bağlayan benzersiz bir parti kodu taşır. Sahadan bir şikayet gelmesi durumunda üretici, arızalı parçayı birkaç dakika içinde tedarikçiye, teslimat tarihine ve test sertifikasına kadar takip edebilir. IATF 16949 kurallarına göre bu izlenebilirlik isteğe bağlı değil, denetlenebilirdir.
Üretim Süreci: Her Adımda Kontrol Edilir
Onaylanan malzemeler üretim alanına ulaştığında kaliteye süreç disiplini tarafından karar verilir: her aşama için belgelenmiş bir prosedür, her döngü için kayıtlı bir parametre ve her operasyondan sonra doğrulanmış bir çıktı kontrolü. Tesis ister yalnızca balata üretsin, ister komple astarlı fren pabuçları üretsin, kontrol noktaları aynıdır.
- Tartma ve karıştırma: formülasyon yüzde 0,5'lik bir toleransla tartılır ve zamanlı bir yüksek kesme döngüsünde harmanlanır. Mikser döngü süresini, bıçak hızını ve karışım sıcaklığını kaydeder.
- Kalıplama: önceden oluşturulan karışım kontrollü basınç ve kalıp sıcaklığı altında ham astarlara preslenir. Pres parametreleri döngü başına kaydedilir ve günlük olarak gözden geçirilir.
- Kürleme: astarlar, uçucu maddeleri ortadan kaldıran ve reçine matrisini çapraz bağlayan aşamalı bir ısıtma programında pişirilir. Fırın profili verileri parti başına arşivlenir.
- Taşlama ve bitirme: yüzeyler belirlenen kalınlık toleransına göre taşlanır ve her partiden bir numune kalınlık, genişlik ve yay yarıçapı açısından FMSI çizimine göre ölçülür.
- Astarlı ayakkabılar için montaj: Perçinleme torku, havşa derinliği ve delik hizalaması, astar ile ayakkabı ağı arasındaki boşlukla birlikte incelenir.
- İşaretleme ve paketleme: FMSI numarası, parti kodu ve üretim tarihi, izlenebilirlik döngüsünü tamamlayacak şekilde her parçanın üzerine kalıcı olarak işaretlenir.
Aynı disiplin fren pabucunun metal tarafı için de geçerlidir. Çelik pabuçlar, ağdan platforma karelik ve perçin deliği konumlarını çizim toleransı dahilinde tutmalıdır ve bu, görsel inceleme için değil, ölçüm fikstürleri için bir iştir. Gibi parçalar üzerinde 4709ES2 çelik fren pabucu , boyut kontrolleri işleme hattının sonundaki özel bir ölçüm cihazında gerçekleştirilir.
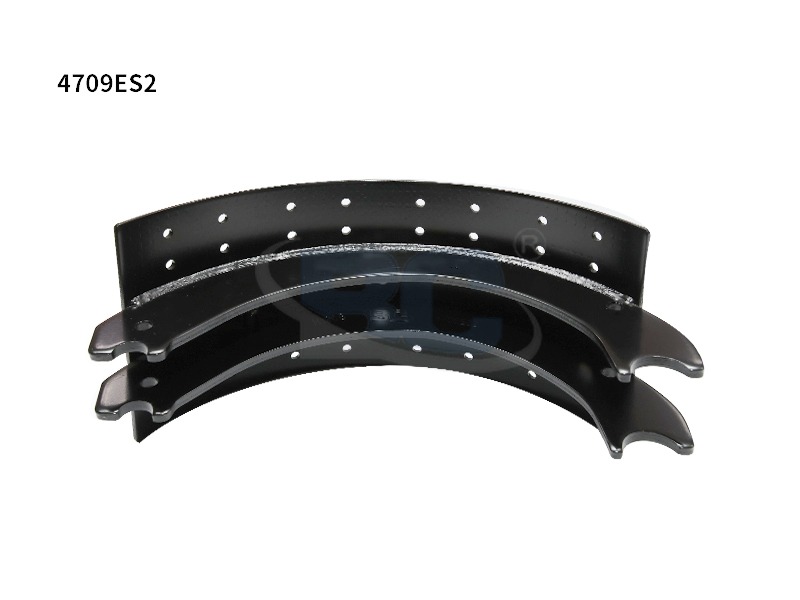 Özel 4709ES2 Fren Pabucu OEM Üreticileri, İhracatçı, Şirket Zhejiang Bangchi Auto Parts Co., Ltd. Çin Özel 4709ES2 Fren Pabucu OEM Üreticileri, İhracatçı, Şirket, Parça Numarası: 4709ES2 Üret... Ürünü Görüntüle →
testi: Sevkiyattan Önce Neler Ölçülüyor?
Hiçbir astar, belirli bir dizi laboratuvar testini geçmeden kalite kontrollü bir tesisten ayrılmaz ve kabul eşikleri spesifik ve ölçülebilirdir. Aşağıdaki kriterler, ağır hizmet tipi yedek balatalar için kullanılan çekirdek ayırma testlerini temsil etmektedir.
| Test | Neyi doğruluyor | Tipik kabul |
| Kesme mukavemeti | Astardan ağa yapışma | Min 12 MPa, delaminasyon yok |
| Sürtünme ve solma | 100 C'den 300 C'ye kadar Mu stabilitesi | Hedef değerin 0,05'i dahilinde |
| Aşınma oranı | Uzun mesafe servis ömrü | 1.000 km'de maksimum 0,2 mm |
| Boyutsal inceleme | Kalınlık, genişlik, yay yarıçapı | FMSI çizim toleransına göre |
| Perçin çekme (astarlı ayakkabılar) | Mekanik tutma | Nominal yükte gevşeme yok |
Laboratuvar sonuçları, yalnızca yeni bir formülasyon tanıtıldığında değil, her üretim partisinden alınan bir numuneyle doğrulanır. Parti düzeyinde örnekleme, iyi bir malzeme reçetesini güvenilir bir satış sonrası ürüne dönüştüren şeydir çünkü müşteriye ulaşmadan önce süreç sapmasını yakalar.
Basit bir yedek parça bile 4515 fren balatası Depoya ulaşmadan önce kesme, solma ve boyutsal sıralamanın tamamını geçmesi gerekir. Testler ürün geliştirme amaçlı değildir; bunlar her partinin rutin kapısıdır.
 Özel 4515 Fren Balatası OEM Üreticileri, İhracatçı, Şirket Zhejiang Bangchi Auto Parts Co., Ltd. Çin Özel 4515 Fren Balatası OEM Üreticileri, İhracatçı, Şirket, Parça Numarası: 4515 Fren Balatası... Ürünü Görüntüle →
Boyutsal Toleranslar ve FMSI Uyumluluğu
FMSI numarası bir vaattir: Belirli bir numarayı taşıyan bir astarın form, uyum ve sürtünme davranışı açısından aynı numaraya sahip diğer tüm astarlarla eşleşmesi gerekir. FMSI, Sürtünme Malzemeleri Standartları Enstitüsü, her parça numarasını tanımlayan referans geometrisini yayınlıyor ve bir kutuya FMSI numarası basan üretici, parçanın bu referansa uygun olduğunu beyan ediyor.
Ağır hizmet tipi bir astarın kritik boyutları; kalınlık, genişlik, sürtünme yüzeyinin yay yarıçapı ve perçin deliklerinin veya pahlarının konumu ve derinliğidir. Kalınlık tipik olarak çizim değerinin yaklaşık 0,10 mm üstüne veya altına kadar kontrol edilir. Yuva ve pah geometrisi aynı derecede önemlidir çünkü gürültüyü, toz tahliyesini ve başlangıçtaki yataklama davranışını etkiler.
gibi değiştirme uygulamaları için 4707Q astarlı fren pabucu Partiden alınan her numunede perçin havşa derinliği ve astar ile ayakkabı ağı arasındaki boşluk kontrol edilir. Bu iki ölçüm, ayakkabının mevcut tambur donanımına değişiklik yapılmadan takılıp takılmayacağını belirler.
 Özel 4707Q Astarlı Fren Pabucu OEM Üreticileri, İhracatçı, Şirket Zhejiang Bangchi Auto Parts Co., Ltd. Çin Özel 4707Q Astarlı Fren Pabucu OEM Üreticileri, İhracatçı, Şirket, Parça Numarası: 4707Q Ürün... Ürünü Görüntüle →
Sertifikasyon, Denetimler ve Doğrulanmış İzlenebilirlik
Bir kalite iddiası yalnızca arkasında duran sertifika kadar güçlüdür ve fren bileşenleri için bu sertifika IATF 16949'dur. IATF 16949:2016 sertifikalı bir tesis, kalite yönetim sisteminin belgelendirilmiş, üçüncü taraf denetiminden geçmiştir: kontrol planları, arıza modu analizi, tedarikçi onayı, kalibrasyon kayıtları ve çalışan eğitim dosyalarının tümü incelenir ve sertifika, yıllık gözetim denetimleri yoluyla korunur.
Zhejiang Bangchi Auto Parts Co., Ltd., ağır hizmet fren pabucu ve balata üretimini küresel otomotiv tedarik zincirinde kullanılan aynı kalite sistemine koyarak yeni versiyon IATF 16949:2016 sertifikasyon denetimine geçişini tamamladı. Bir alıcı sertifika numarasını, sertifikasyon kuruluşunu ve son denetim tarihini isteyebilir ve meşru bir üretici bu üçünü de tereddüt etmeden sağlayacaktır. Kalite sisteminin tam geçmişi, kendi belgesinde belgelenmiştir. şirket profili sayfası .
Sıkça Sorulan Sorular
Fren pabucu balatası için en önemli kalite testi nedir?
Kayma mukavemeti testi ilk sırada yer alır çünkü astarın yük altında ayakkabı ağına bağlı kaldığını doğrular. Ağır hizmet tipi astarlar için tipik kabul eşiği, her partiden numune alınarak, delaminasyon olmaksızın minimum 12 MPa'dır.
FMSI numaralandırmanın kaliteyle ilişkisi nedir?
FMSI numarası, astarın biçimini, uyumunu ve sürtünme özelliklerini tanımlar. Üretilen parça, FMSI çizim toleranslarına (tipik olarak kalınlığın 0,10 mm üstünde veya altında) uyduğunda kalite onaylanır, böylece referans parça gibi kurulur ve performans gösterir.
Bir fren pabucu balatası üreticisi hangi sertifikaya sahip olmalıdır?
İlgili sistem sertifikası, yıllık üçüncü taraf gözetim denetimleri yoluyla korunan IATF 16949:2016'dır. Alıcılar sözlü bir iddiayı kabul etmek yerine sertifikayı, sertifikasyon kuruluşunu ve yakın tarihli denetim tarihini talep etmelidir.
Üretim partileri ne sıklıkla test ediliyor?
Kalite kontrollü tesisler, yalnızca formülasyon geliştirme sırasında değil, her partiden bir numuneyi kesme mukavemeti, sürtünme stabilitesi ve boyutsal doğruluk açısından test eder. Parti düzeyinde örnekleme, kusurlu parçalar müşterilere ulaşmadan önce süreçteki sapmaları yakalar.
Seçim, bakım ve değiştirmeyle ilgili daha fazla yanıt şu sayfada toplanır: sık sorulan sorular sayfası .


